
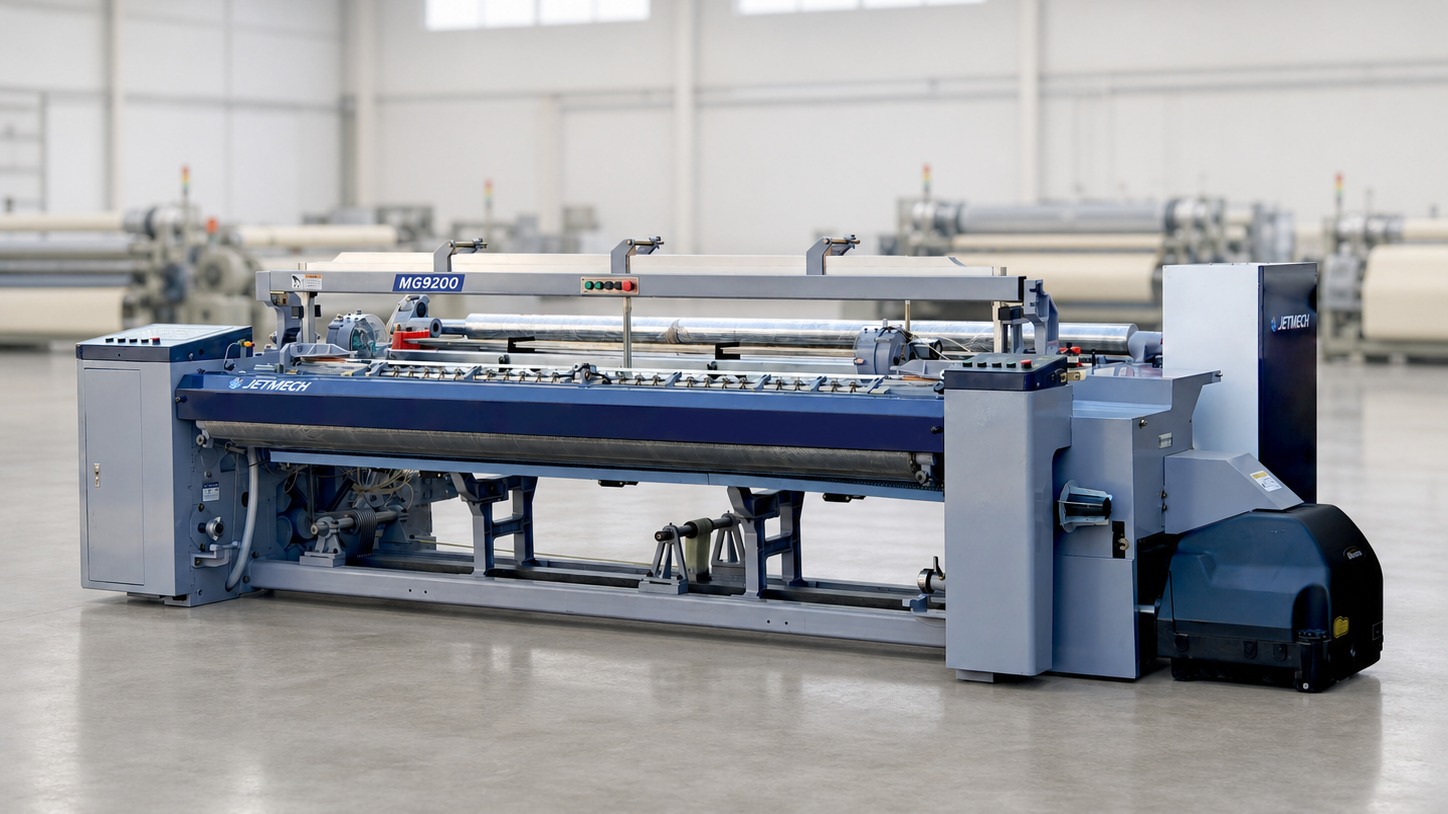
KISA YANIT
Tam dokuma çevrimi; iplik hazırlama, ağızlık açma, atkı ölçme, hava ile atma, algılama, tefeleme, çözgü salma ve kumaş sarma sistemlerini birbirine bağlar. Bu ilişkiyi bilmek, makineyi tek bir üretim sistemi olarak değerlendirmeyi kolaylaştırır.
DOKUMA EKİBİ SORULARI
Konfigürasyon öncesi ortak kontroller
Dokuma ekibi önce neyi kontrol etmelidir?
Ağızlık sistemi çözgü tabakalarını ayırır, atkı besleyici gerekli uzunluğu hazırlar. Ana meme ipliği hızlandırır, röle memeler profil tarak boyunca destekler ve karşı taraftaki sensör varışı doğrular. Tarak atkıyı kumaş çizgisine tefelerken çözgü salma ve sarma sistemi beslemeyi ve atkı sıklığını korur.
Aynı ayar veya konfigürasyon her kumaşta kullanılabilir mi?
Hayır. Hava jetli dokuma birbirine bağlı bir prosestir. İplik davranışı, kumaş konstrüksiyonu, tarak eni, ağızlık sistemi, hava beslemesi ve üretim hedefi doğru konfigürasyonu ve proses penceresini değiştirebilir. Sabit değerleri kopyalamak yerine doğrulanmış proje verileri ve kontrollü denemeler kullanılmalıdır.
DOKUMA SIRASI
Bir devirde birden fazla uyumlu hareket
Ağızlık sistemi çözgü tabakalarını ayırır, atkı besleyici gerekli uzunluğu hazırlar. Ana meme ipliği hızlandırır, röle memeler profil tarak boyunca destekler ve karşı taraftaki sensör varışı doğrular. Tarak atkıyı kumaş çizgisine tefelerken çözgü salma ve sarma sistemi beslemeyi ve atkı sıklığını korur.
- Ağızlık atkı için temiz geçiş oluşturur
- Besleyici, durdurucu ve memeler bırakma ile uçuşu yönetir
- Sensör atkının karşı tarafa ulaştığını doğrular
- Tefeleme, salma ve sarma her atkıyı kumaşa dönüştürür
SİSTEM UYUMU
Bütün sistemler aynı zaman penceresini paylaşır
Atkı atma, yeterli ağızlık oluştuktan sonra başlamalı ve ağızlık ipliği sıkıştırmadan önce bitmelidir. Bu nedenle meme zamanlaması, atkı bırakma, algılama ve tarak hareketi aynı krank açısı penceresinde çalışır. Hız, iplik, en veya örgü değişince ayarlar birlikte gözden geçirilir.
KUMAŞ OLUŞUMU
Gerginlik ve atkı sıklığı çevrimi tamamlar
Çözgü salma sistemi gerekli çözgüyü istenen gerginlikte verir. Kumaş sarma ise hedef atkı sıklığına göre kumaşı ilerletir. Bu sistemlerden biri kararsızsa hava ile atkı atma normal görünse bile sıklık değişimi, başlama izi, bozuk ağızlık veya tekrar eden duruşlar oluşabilir.
DOKUMA EKİBİ KONTROLÜ
Tezgâhı bağlı bir sistem olarak değerlendirin
Görüşmeye kumaş konstrüksiyonuyla başlayın ve ipliğin tüm süreçteki yolunu izleyin. Böylece parçalar tek başına seçilmez ve nihai teklif kapsamı daha doğru kontrol edilir.
Kumaş ve tam dokuma çevrimiyle başlayın
Kumaş konstrüksiyonunu, çözgü/atkı verisini, bitmiş eni, örgüyü ve üretim hedefini gönderin. JETMECH gerekli MG9200 Max sistemlerini açıklayabilir.